
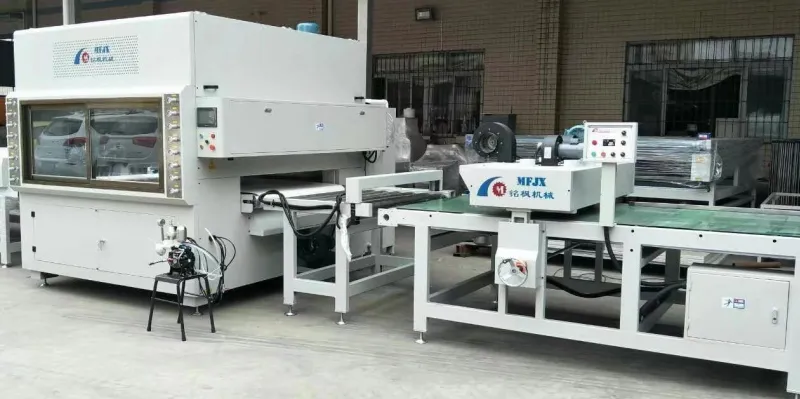
У индустрији производње намештаја, процес фарбања распршивањем је кључни фактор који одређује квалитет изгледа производа, конкурентност на тржишту и задовољство купаца. Посебно уз континуирано унапређење индустријске аутоматизације, све више компанија користи производне линије за фарбање намештаја распршивањем и аутоматске машине за фарбање распршивањем како би завршиле велике операције фарбања распршивањем. У поређењу са традиционалним ручним прскањем, аутоматске машине за фарбање распршивањем не само да значајно побољшавају ефикасност производње, већ и, до одређене мере, обезбеђују равномерну дебљину филма боје, смањују отпад боје и смањују трошкове рада.
Међутим, чак и са повећањем аутоматизације, различити проблеми у процесу се и даље јављају у самом раду производних линија за фарбање намештаја прскањем. Међу њима, цурење боје је један од најчешћих и највероватнијих недостатака квалитета који утичу на стопу проласка производа.
Цурење боје се односи на ситуације када површина намештаја није у потпуности прекривена бојом након прскања, дебљина филма боје је значајно недовољна или постоје подручја неуједначене боје. Иако цурење боје може изгледати као површински дефект, оно заправо може имати дубок утицај на производе намештаја. С једне стране, директно смањује визуелну привлачност готовог намештаја, због чега се производи сматрају лошим током фабричке инспекције квалитета. С друге стране, подручја са изложеном бојом, којима недостаје потпуна заштита филмом боје, подложнија су спољним факторима као што су влага, оксидација и хабање, што доводи до смањене издржљивости намештаја.
Према извештајима о управљању квалитетом из неких индустрија производње намештаја, цурење боје чини приближно 18% до 30% проблема са квалитетом фарбања прскањем, а овај проценат је још већи у производњи намештаја неправилног облика, резбареног намештаја и високосјајних панела. Стога, када дође до цурења боје на производној линији за фарбање намештаја прскањем, компаније морају брзо да идентификују узрок и предузму ефикасне мере како би избегле велике прераде и економске губитке.
Које су типичне манифестације цурења боје на производној линији за фарбање намештаја спрејом?
У стварној производњи, цурење боје се не манифестује увек као велика, видљива изложена површина. У многим случајевима, цурење боје је мањи, али скривени недостатак квалитета, који захтева комбинацију светлосне инспекције, тестирања дебљине филма, па чак и ручног додира да би се открио. Стога, компаније прво морају јасно дефинисати специфичне манифестације цурења боје како би ефикасније решиле проблем.
Најчешћи тип цурења боје су локализована изложена подручја. Ово је обично лако идентификовати. Након што је намештај офарбан, основни материјал или прајмер је и даље видљив на одређеним местима, посебно око углова, рупа, жлебова, прелазних површина и подручја са дубоким резбаријама. Пошто су ова подручја по својој природи слепе тачке за фарбање, неправилно подешавање угла пиштоља за фарбање на аутоматским машинама за фарбање може довести до недовољне покривености.
Још један уобичајени тип је недовољна покривеност фолијом. Овај проблем је теже открити него локализоване изложене површине јер, из даљине, површина намештаја може изгледати као да је офарбана, али је дебљина филма боје на неким подручјима знатно мања од стандардне. Дебљина завршног премаза намештаја се обично контролише између 80μm и 150μm. Ако је дебљина на локализованом подручју више од 20% испод стандардне вредности, иако боја површине можда не делује очигледно абнормално, отпорност на хабање и отпорност на гребање ће се касније значајно смањити.
Поред тога, постоје и осенчена подручја и повремено цурење боје. Осенчена подручја се често јављају код намештаја са сложеним дизајном, као што су закривљени наслони столица, резбарени панели врата и оквири намештаја у европском стилу. Повремено цурење боје је теже решити јер се често јавља насумично током производње, а не континуирано, и обично је повезано са нестабилним снабдевањем бојом из...аутоматска машина за фарбање прскањем, блокада пиштоља за прскање или квар програма.
Зашто долази до цурења боје на производној линији за фарбање намештаја спрејом?
Цурење боје готово никада није узроковано једним фактором. У већини случајева, цурење боје на производној линији за фарбање намештаја прскањем је резултат комбинације опреме, процеса, материјала и фактора околине. Ако компанија провери само један аспект, мало је вероватно да ће у потпуности решити проблем.
1. Неодговарајућа подешавања параметара машине за аутоматско фарбање распршивањем
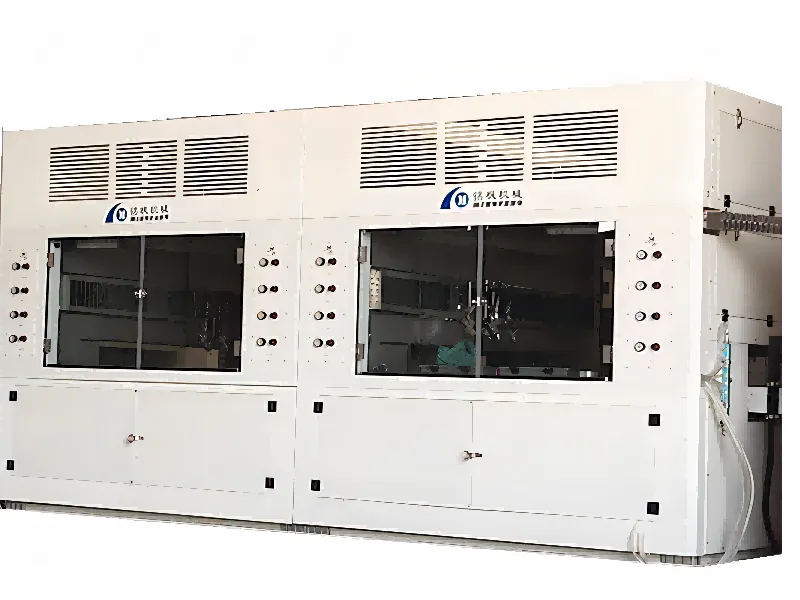
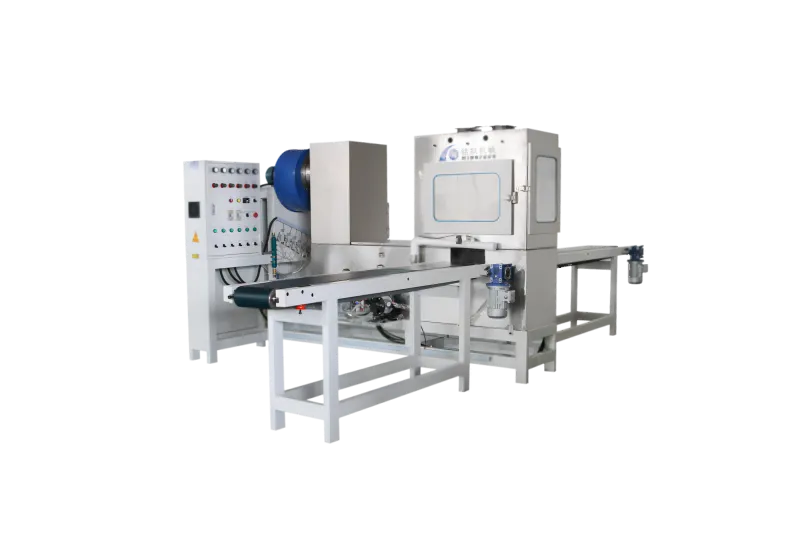
Аутоматска машина за фарбање распршивањем је основна опрема целе производне линије за фарбање намештаја распршивањем, а рационалност њених параметара прскања директно одређује квалитет прскања. Многи проблеми са цурењем боје произилазе из неправилног подешавања параметара пиштоља за прскање.
Прво, ту је питање удаљености пиштоља за прскање. Када аутоматска машина за фарбање прскањем ради, удаљеност између пиштоља за прскање и површине радног предмета генерално треба да се контролише између 180 мм и 300 мм. Ако је пиштољ за прскање предалеко, дифузија боје у ваздуху ће се убрзати и велика количина магле боје ће се изгубити пре него што уопште стигне до површине радног предмета, што ће резултирати смањењем стопе пријањања. Подаци индустријских испитивања показују да када се удаљеност пиштоља за прскање повећа са 250 мм на 400 мм, потрошња боје може се смањити за 15% до 20%, а ризик од цурења боје значајно се повећава.
Друго, угао пиштоља за прскање је такође кључан. Идеално би било да пиштољ за прскање буде што је могуће управнији у односу на површину радног предмета. Ако је одступање угла превелико, посебно преко 15 степени, покривеност прскањем ће се померити, а ивице су најсклоније пропуштању подручја.
Штавише, притисак распршивања је подједнако важан. Прекомерни притисак ће резултирати превише фином маглом боје и јаким одбијањем, док ће недовољан притисак узроковати недовољну распршивање, што ће резултирати крупним честицама прскања и неравномерним покривањем. Обе ситуације могу довести до цурења боје у производним линијама за фарбање намештаја.
2. Зачепљење пиштоља за прскање или квар система за довод боје
Након дужег рада, остаци боје, честице пигмента и очврсли остаци могу се лако накупити унутар пиштоља за прскање аутоматске машине за фарбање прскањем. Ако компанија не обавља редовно одржавање, ове нечистоће ће постепено зачепити млазнице, узрокујући изобличење узорка прскања.
Под нормалним околностима, млаз прскања треба да буде равномерне лепезасте расподеле, са стабилним покривањем боје у централном делу и природним прелазом са обе стране. Ако је млазница делимично зачепљена, млаз прскања може постати неравномеран, испрекидан или имати недовољну покривеност у одређеним деловима, што доводи до тога да неки делови површине намештаја нису адекватно покривени.
Поред самог пиштоља за прскање, веома су чести и проблеми са системом за довод боје. На пример, нестабилан притисак мембранске пумпе, зачепљене цеви за довод боје и јако прљави филтери могу изазвати флуктуације у излазу боје аутоматских машина за фарбање прскањем. Статистика неких компанија је показала да је преко 30% абнормалности у прскању повезано са недовољним одржавањем система за довод боје, што је проценат далеко већи него што многи менаџери очекују.
3. Неправилно постављање радног предмета доводи до мртвих зона прскања
Многе компаније, приликом решавања проблема цурења боје, често се у потпуности фокусирају на аутоматску машину за фарбање распршивањем, занемарујући процес утовара радног предмета. У ствари, начин постављања радних предмета директно утиче на покривеност бојом.
На пример, у производној линији за фарбање намештаја, ако је растојање између више врата ормарића премало, млазнице за прскање ће се међусобно блокирати, што ће резултирати недовољном покривеношћу унутрашњих површина. Код намештаја неправилног облика, неправилни углови постављања могу створити слепе тачке за фарбање, као што су удубљења, углови или доња подручја.
Узимајући аутоматску машину за фарбање распршивањем као пример, када је размак између радног предмета мањи од 80 мм, ефекат маскирања је значајно побољшан, што значајно повећава вероватноћу цурења боје. Стога компаније морају рационално пројектовати уређаје и размак транспортера на основу величине, облика и путање прскања радног предмета.
Да ли проблеми са фарбом могу проузроковати цурење боје у производној линији за фарбање прскањем?
Одговор је да, а стварни утицај се често потцењује. Многипроизводне линије за фарбање намештаја прскањем, упркос нормалном раду опреме, и даље доживљавају цурење боје, а проблем често на крају лежи у самој боји.
Вискозност боје је један од кључних индикатора. Када је вискозност превисока, смањује се течност боје, атомизација постаје отежана, ширина прскања се сужава и покривеност слаби; када је вискозност прениска, боја се лако расипа, ефикасност пријањања се смањује, а углови су посебно склони пропуштању подручја. Генерално, вискозност прскања ПУ боје се контролише између 18 и 25 секунди (шоља за премаз 4). Ако одступа од стандардног опсега за више од 5 секунди, то може значајно утицати на квалитет прскања.
Поред тога, недовољна филтрација боје такође може изазвати проблеме. Ако су честице пигмента велике или садрже нечистоће, млазнице аутоматских машина за фарбање распршивањем су склоније зачепљењу. Стога су зреле производне линије за фарбање намештаја распршивањем обично опремљене системима за филтрацију од 100 меш или више, а високо прецизно прскање чак користи системе за филтрацију од 150 меш или више.
Шта треба учинити ако дође до цурења боје на производној линији за фарбање намештаја спрејом?
Прва реакција многих компанија након откривања цурења боје је да одмах префарбају, али овај приступ није увек исправан. Научни поступак треба да буде прво анализа проблема, а затим предузимање мера за његово решавање; у супротном, то може бити само привремено решење.
Корак 1: Утврдите врсту и обим цурења боје
Прво, потребно је утврдити да ли је цурење боје широко распрострањен или локализован проблем. Ако цела серија производа има цурење боје, проблем је највероватније последица параметара аутоматске машине за фарбање распршивањем или система за довод боје; ако су само појединачни радни предмети абнормални, вероватније је да је повезано са методом постављања, путањом кретања или структуром радног предмета; ако се цурење боје дешава насумично, потребно је проверити стабилност довода боје и стање пиштоља за прскање.
Овај корак је веома важан јер одређује правац накнадног решавања проблема.
Корак 2: Проверите стање пиштоља за прскање аутоматске машине за фарбање прскањем
Пиштољ за прскање је прва ствар коју треба проверити. Техничари треба да се фокусирају на посматрање да ли су млазнице зачепљене, да ли је образац прскања потпун, да ли је проток боје континуиран и да ли заптивке старе.
Најједноставнији метод је коришћење тест папира за пробно прскање. Нормалан образац прскања треба да буде равномеран, континуиран, са глатким ивицама и без видљивих шупљина или прекида. Ако је образац прскања ненормалан, пиштољ за прскање треба одмах очистити или млазницу заменити.
У производним линијама за фарбање намештаја са великим оптерећењем, млазнице су компоненте које се брзо хабају; редовна замена је често ефикаснија од поновљених поправки.
Корак 3: Проверите систем за снабдевање бојом
Провера система за довод боје углавном обухвата стање резервоара под притиском, мембранске пумпе, филтера и цевоводних прикључака. Обратите пажњу на то да ли је довод притиска стабилан и да ли постоје колебања притиска или повремено снабдевање бојом.
Генерално, притисак у аутоматској машини за фарбање распршивањем одржаваће се између 0,25 MPa и 0,35 MPa. Ако притисак значајно варира, лако може доћи до прекида прскања. Зачепљење филтера је такође чест проблем; компаније би требало да успоставе механизам периодичног чишћења.
Корак 4: Подешавање параметара процеса прскања
Ако хардвер опреме исправно функционише, фокус се пребацује на оптимизацију параметара процеса.
Уобичајена подешавања укључују смањење брзине транспортера, повећање броја пролаза пиштоља за прскање, скраћивање растојања пиштоља за прскање и повећање стопе преклапања боје. Искуство у индустрији показује да стопу преклапања боје генерално треба одржавати између 40% и 60%. Ако је стопа преклапања испод 30%, вероватноћа појаве пруга и пропуштених места значајно се повећава.
Компанија за производњу намештаја смањила је стопу цурења боје за приближно 42% приликом прскања врата ормарића подешавањем брзине транспортера са 5 м/мин на 4 м/мин. Ово показује да је оптимизација параметара кључна за стабилан рад производних линија за фарбање намештаја.
Како поправити намештај са цурењем боје?
За производе намештаја са цурењем боје, компанија их не може директно испоручити; поправка је обавезна. Стандардни процес поправке обично укључује брушење, чишћење, прскање, сушење и поновни преглед.
Прво, процурело подручје мора бити пажљиво избрушено како би се створила глатка површина и добра основа за пријањање. Затим, темељно очистити прашину и уље како би се спречили секундарни дефекти. Приликом поправке прскањем, границе прскања треба контролисати колико год је то могуће како би се избегле очигледне локалне разлике у боји. Након поправке прскањем, потребна је фаза сушења или стврдњавања како би се осигурало да перформансе филма боје испуњавају стандарде. На крају, изглед и дебљина филма се проверавају како би се потврдило да је поправка прихватљива.
Важно је напоменути да што је више поправки, то су трошкови већи. Подаци из индустрије показују да је цена једне поправке обично 1,5 до 2 пута већа од цене почетног прскања. Стога је, са пословне перспективе, спречавање цурења боје далеко важније од поправки.
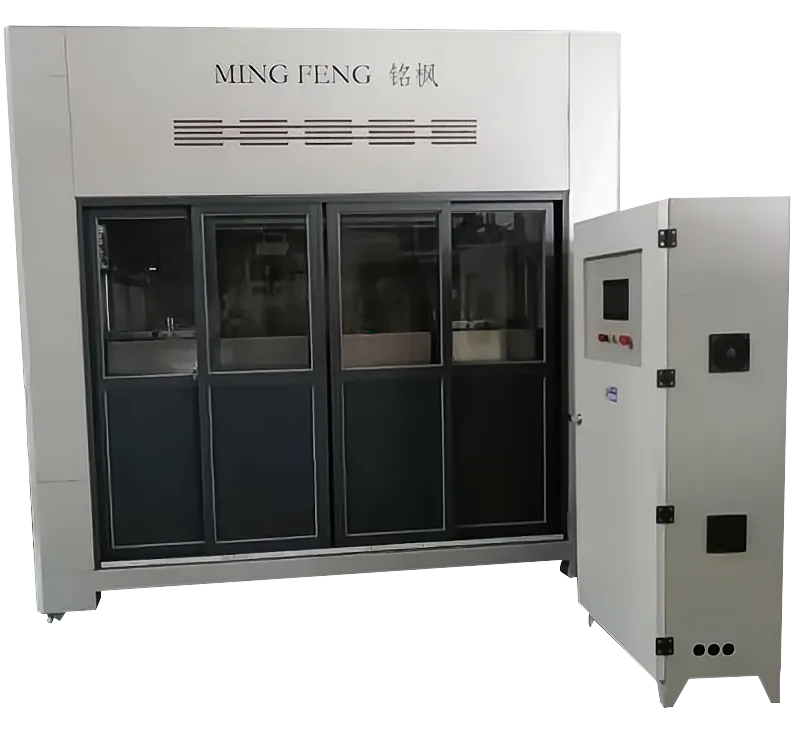
Како спречити цурење боје на производној линији за фарбање намештаја спрејом?
Заиста одличне компаније нису оне које могу брзо да реше цурење боје, већ оне које могу да успоставе систематски механизам превенције пре него што се проблеми појаве.
Прво, треба успоставити систем инспекције за аутоматске машине за фарбање распршивањем. Препоручују се свакодневне основне инспекције, укључујући статус пиштоља за распршивање, стабилност притиска довода, хабање млазница и тачност путање; треба вршити недељно дубинско одржавање, укључујући чишћење система за довод боје, замену заптивача и калибрацију сензора.
Друго, програм прскања треба континуирано оптимизовати. За сложени намештај препоручује се коришћење 3Д моделирања за планирање путање прскања, посебно за резбарени, закривљени и намештај европског стила. Неке производне линије за фарбање намештаја високе класе већ су увеле системе визуелног препознавања помоћу вештачке интелигенције који могу аутоматски да коригују путање пиштоља за прскање, смањујући пропуштену брзину прскања на испод 3%.
Друго, управљање бојама треба ојачати. То укључује инспекцију улазног материјала, испитивање вискозности, испитивање филтрације и испитивање односа мешања. Посебно код двокомпонентних боја, нетачни односи мешања могу утицати не само на сушење већ и на стабилност прскања.
Коначно, обука особља не сме се занемарити. Чак и са високо аутоматизованом производном линијом за фарбање намештаја, оператери и даље одређују стабилан рад система. Само када оператери заиста разумеју логику рада, односе параметара и абнормалне карактеристике аутоматске машине за фарбање прскањем, проблеми се могу брзо решити у њиховим раним фазама.
Да ли је потребно надоградити аутоматску машину за фарбање распршивањем?
Ако компанија стално има проблема са цурењем боје, и ови проблеми се настављају чак и након одржавања опреме и оптимизације процеса, онда је прелазак на аутоматску машину за фарбање прскањем обично вредан озбиљног разматрања.
Традиционалне аутоматске машине за фарбање распршивањем са клипним покретима добро функционишу на равним панелима, али имају инхерентна ограничења у фарбању сложеног, неправилно обликованог намештаја. Насупрот томе, шестоосни роботски системи за фарбање могу постићи вишеугаону и вишепутајну покривеност и прилагодљивији су сложеним структурама као што су кривине, жлебови и резбарије.
Иако надоградња опреме подразумева већа почетна улагања, дугорочно гледано, она може значајно смањити стопе прераде, стопе отпада, трошкове рада и отпад од боје. За компаније које се баве производњом намештаја са великим месечним производним капацитетом, надоградња производних линија за фарбање намештаја често доноси бољи повраћај инвестиције.
Честа питања
Који су најчешћи узроци цурења боје у производним линијама за фарбање намештаја прскањем?
Најчешћи узроци укључују зачепљене пиштоље за прскање у аутоматским машинама за фарбање прскањем, неразумна подешавања параметара прскања и нестабилне системе за довод боје. Ове три врсте проблема обично чине највећи удео у стварној производњи.
Колико често треба одржавати аутоматске машине за фарбање распршивањем?
Препоручује се свакодневно обављање основних инспекција, недељно дубинско чишћење и месечно одржавање система. Ако је оптерећење производње велико, циклус одржавања се може одговарајуће скратити.
Да ли се производи са цурењем боје могу поправити?
Већина производа са цурењем боје може се поправити. Изглед се може обновити процесима као што су брушење, прскање и поновни преглед, али поправке значајно повећавају трошкове.
Да ли надоградња на аутоматску машину за прскање боје заиста може смањити цурење боје?
Да, посебно код фарбања сложених облика намештаја, високопрецизне аутоматске машине за прскање боје или роботска опрема за фарбање могу значајно смањити стопу цурења боје.